محصولات
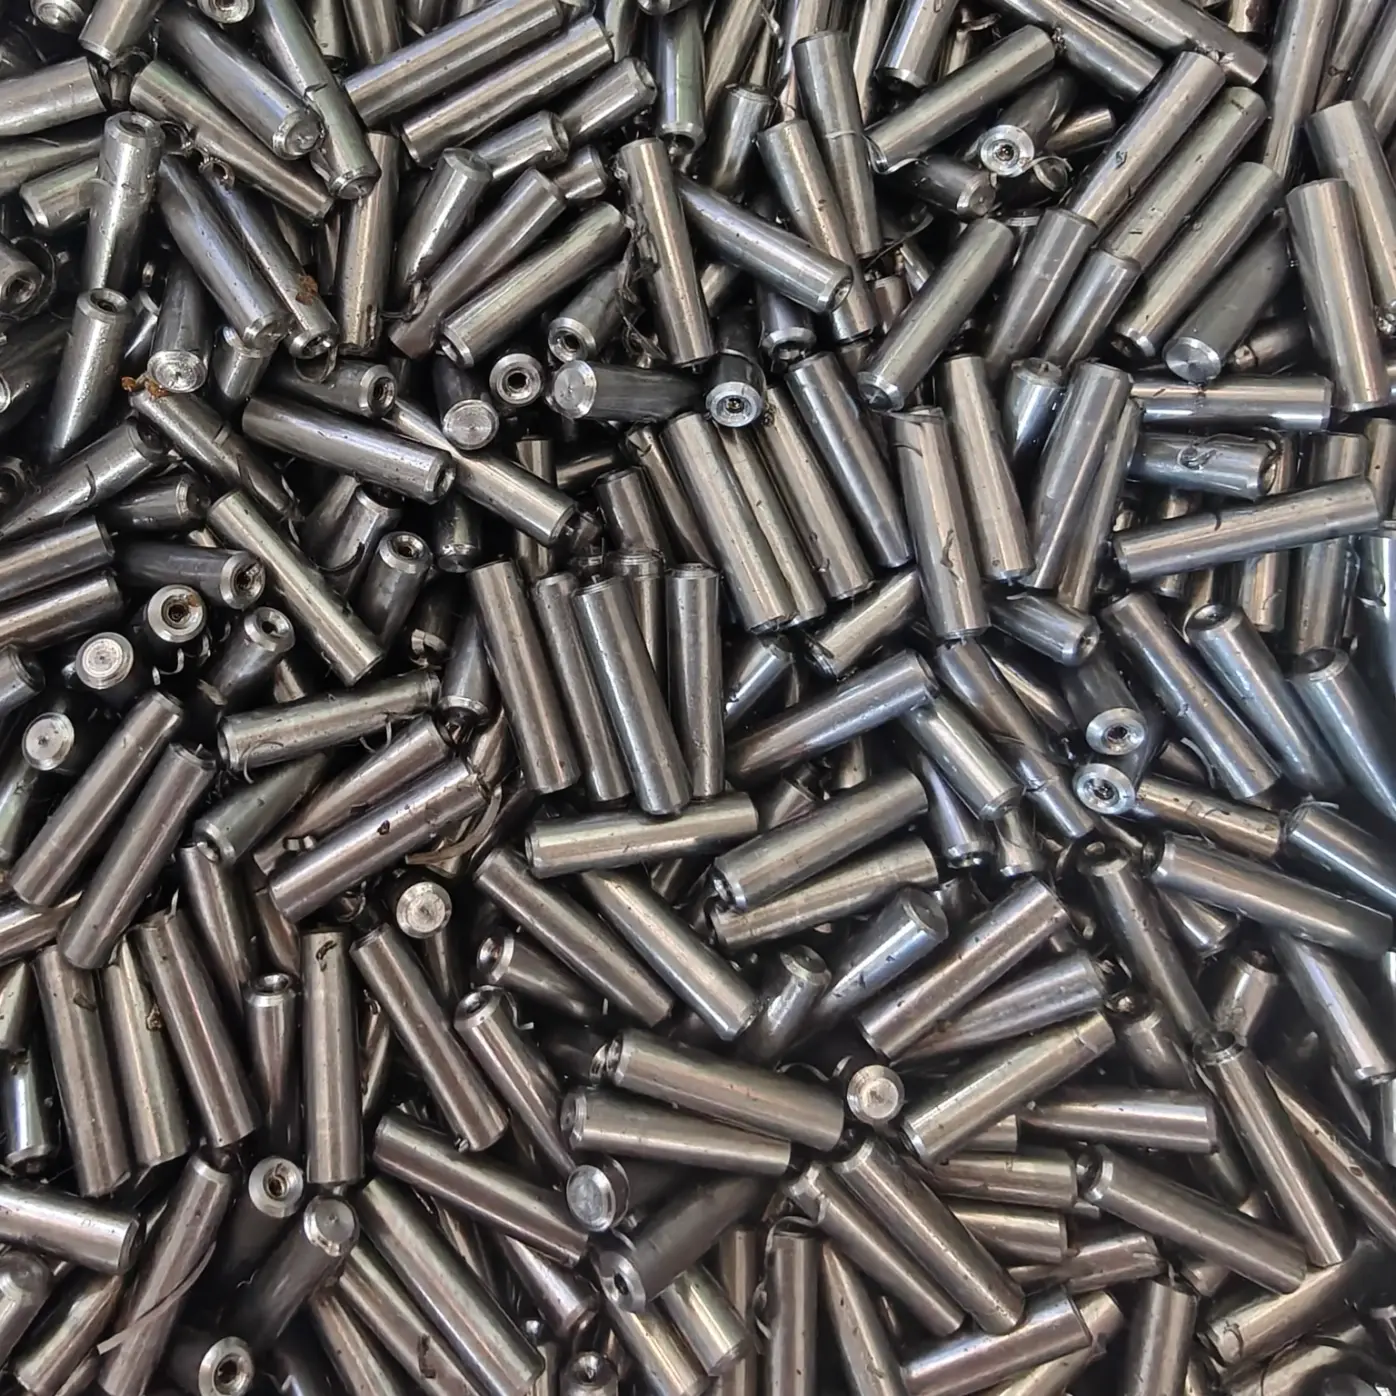
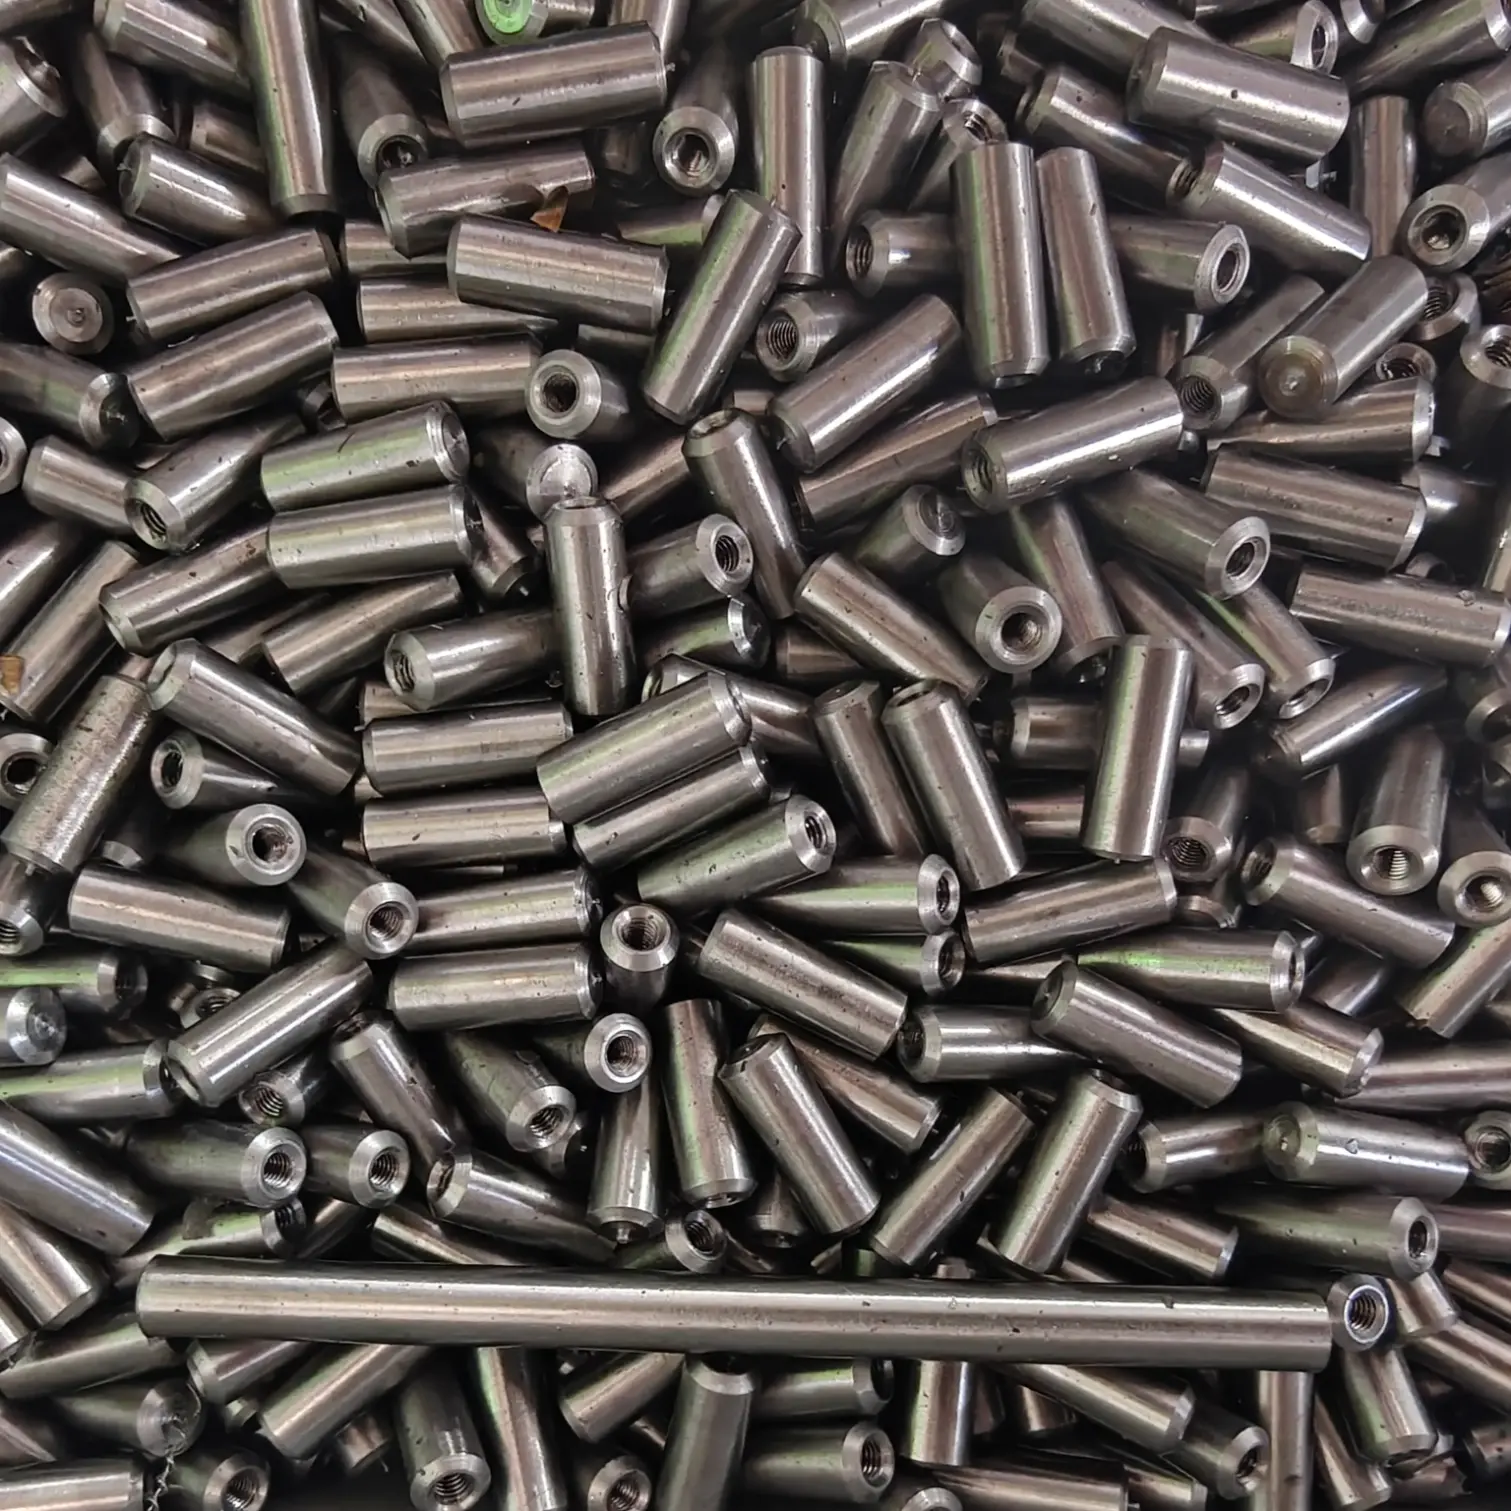
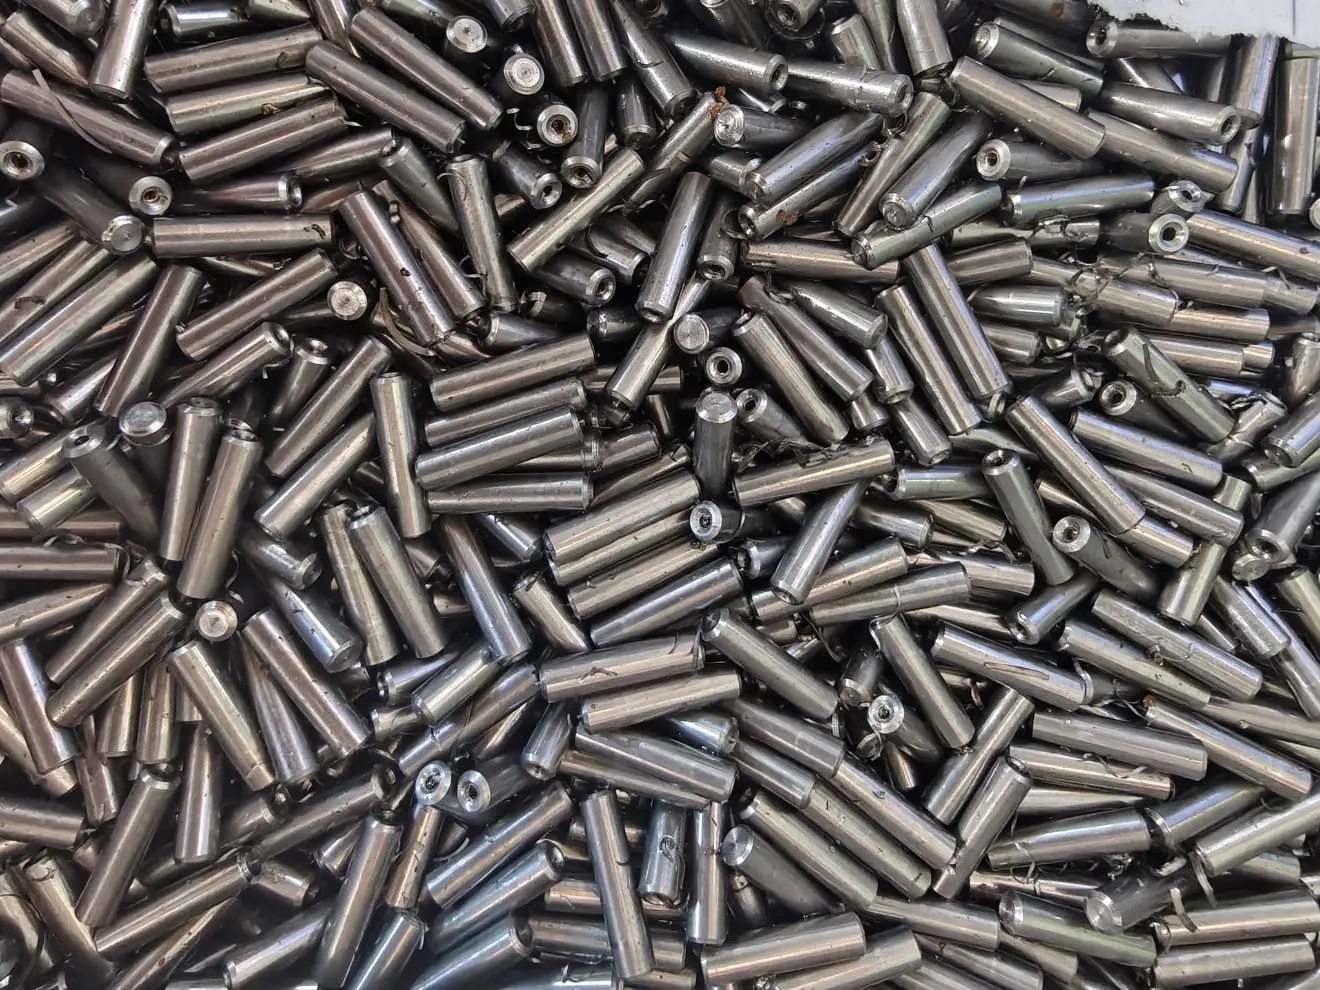
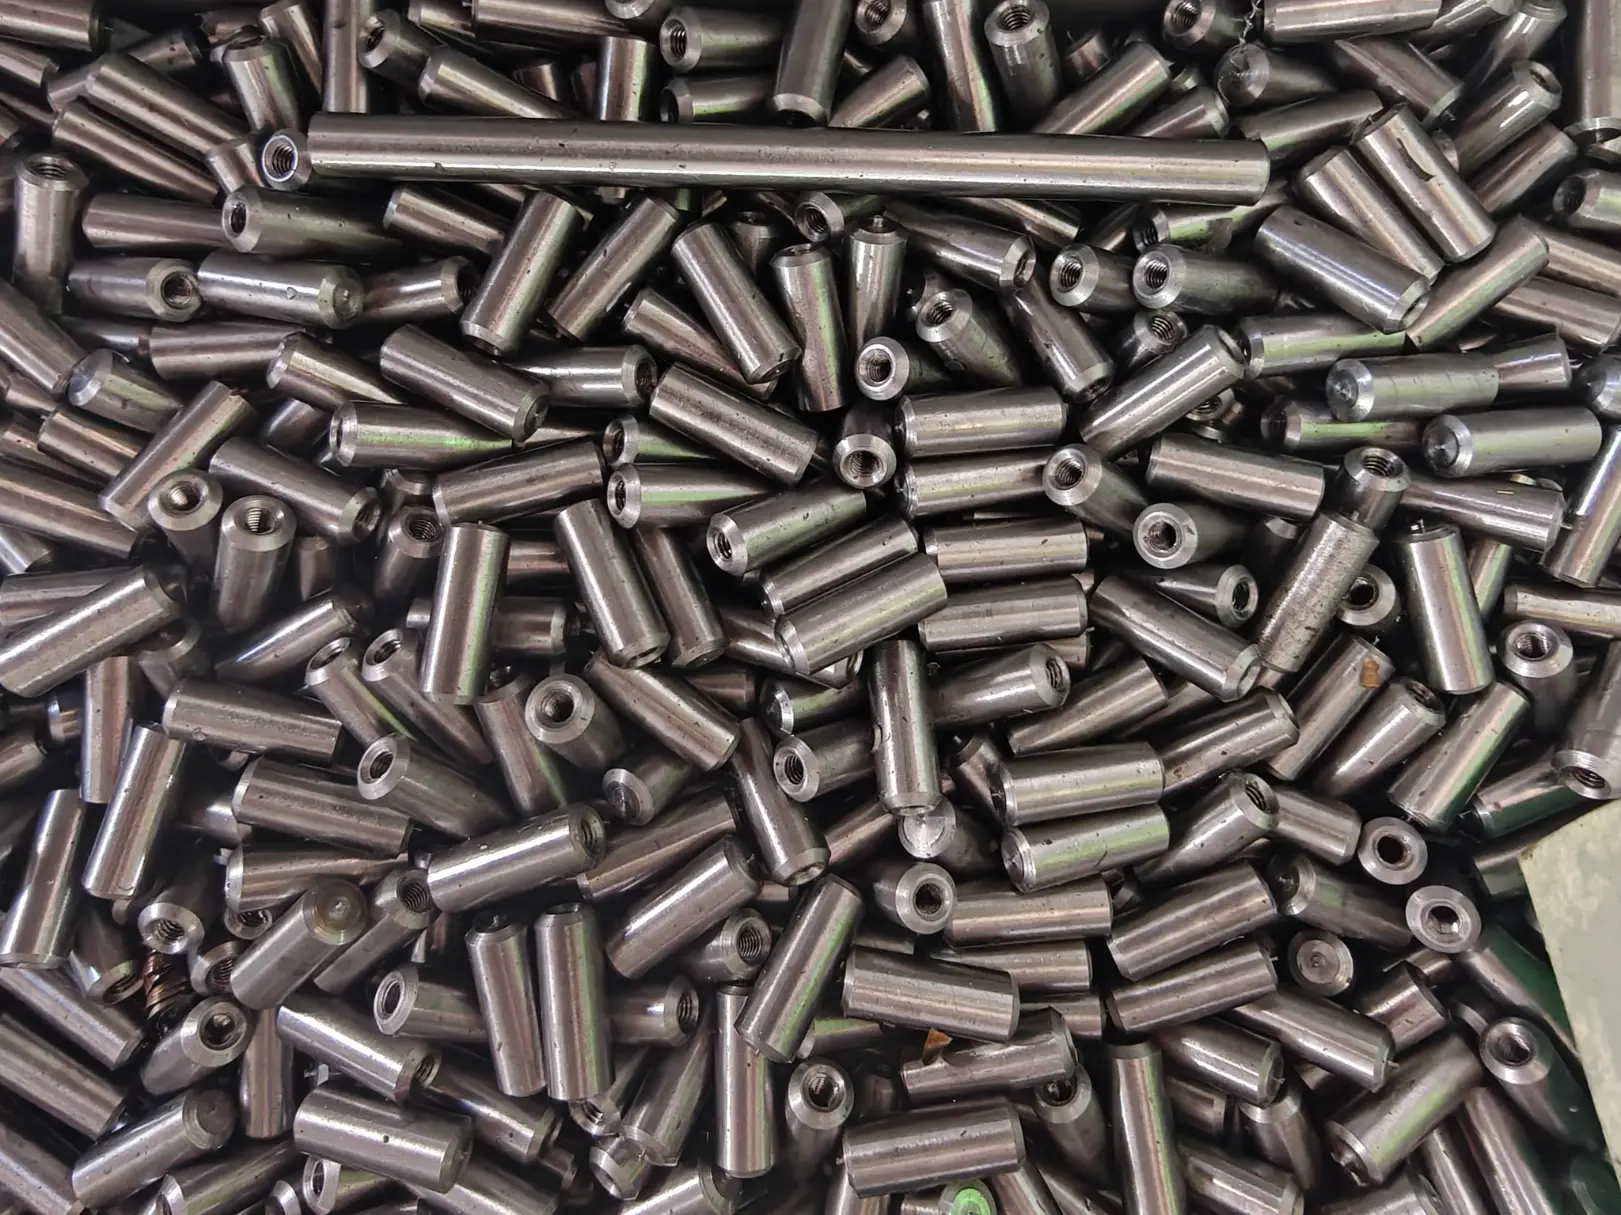
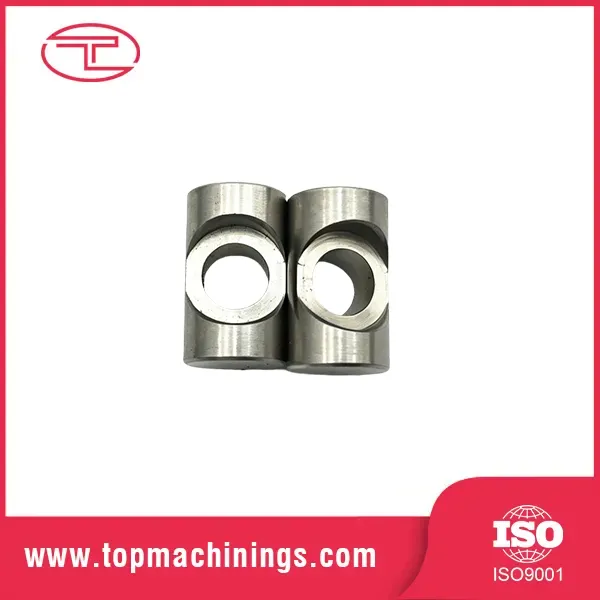
پین فلزی ماشینکاری شده دقیق با رزوه داخلی
  • پین فلزی ماشینکاری شده دقیق با رزوه داخلیپین فلزی ماشینکاری شده دقیق با رزوه داخلی
  • پین فلزی ماشینکاری شده دقیق با رزوه داخلیپین فلزی ماشینکاری شده دقیق با رزوه داخلی

پین فلزی ماشینکاری شده دقیق با رزوه داخلی

Tuoyuan Metal پین فلزی ماشینکاری شده دقیق را با رزوه داخلی در کارخانه خود در چین تولید می کند که سوراخ های کور را از کلاس M2 تا M12 تا 6H می زند و قطر پین را تا 0.005± میلی متر نگه می دارد. تمرکز بین ساقه و سوراخ ضربه خورده قبل از ارسال در CMM بررسی می شود. ضخامت دیواره بین سوراخ سوراخ شده و قطر بیرونی قبل از نقل قول تعیین می شود. نمونه ها در 3-5 روز، و گزارش مقاله اول با آنها سفر می کند.
    رتبه بندی: 5.0
    (تعداد امتیاز: 1)

    فلز توئویوانیک تولید کننده چینی پین فلزی ماشینکاری شده دقیق با رزوه داخلی است، بخشی که یک قطعه فلزی را جایگزین مجموعه دو قسمتی می کند. یک رولپلاک مکان یابی به اضافه یک مهره جداگانه به یک پین تک ضربه ای تبدیل می شود که یک جزء شل را از خط و یک پله از نقشه مونتاژ حذف می کند. این صرفه جویی دو عملکرد را روی یک قسمت قرار می دهد، بنابراین دیوار بین سوراخ و قطر بیرونی باید از ابتدا به درستی اندازه شود. قبل از نقل قول آن را مرور می کنیم و روی همان تراش هایی که پین ​​را می چرخانند ضربه می زنیم.

    مزایای کلیدی

    · دو عملکرد، یک قسمت - پین قرار می گیرد و سوراخ ضربه خورده بسته می شود. مونتاژکنندگان به جای رولپلاک، مهره و واشر از یک جزء استفاده می کنند که خط را کوتاه می کند و خطر قطعه از دست رفته را از بین می برد.

    · قطر پین به ± 0.005 میلی متر - قطرهای محل به h6 یا h7 در جایی که نیاز به تناسب یاتاقان است تبدیل می شود و در صورت درخواست در مجموعه های گیج عرضه می شود.

    · رزوه های 6H به عنوان استاندارد - حفره های کور به 6H با 4H یا 5H در صورت درخواست در دسترس قرار می گیرند، و هر لات مهم با گیج های پلاگین و بدون حرکت اندازه گیری می شود.

    · تمرکز 0.02 میلی متر - سوراخ کوبیده شده و قطر محل در یک مجموعه ماشین کاری می شوند، بنابراین خروجی بین آنها در 0.02 میلی متر باقی می ماند.

    ضخامت دیوار قبل از نقل قول بررسی می شود - ما بخش بین رزوه و قطر خارجی را برای بار پیچ شما محاسبه می کنیم و به جای کاهش بی سر و صدا عمق رزوه را افزایش می دهیم.

    · عمق نخ اندازه گیری شده، فرض نشده - ضربه ای که زودتر پایین می آید، هنوز درست از بیرون به نظر می رسد. عمق به عنوان یک مقدار اندازه گیری شده در برابر شماره کار ثبت می شود.

    پیچ ها، مهره ها و پین های همسان - از آنجا که یک فروشگاه اتصال دهنده ها را تولید می کند، مجموعه پیچ و مهره جفت شده در همان کلاس رزوه ای ذکر شده است، بنابراین شما تلرانس دو تامین کننده در خط را مطابقت نمی دهید.

    مشخصات و رتبه بندی ها

    مورد پیشنهاد استاندارد
    مواد ضد زنگ 303, 304, 316; فولاد آلیاژی 4140; برنج؛ آلومینیوم
    قطر پین 2mm - 40mm (h6 / h7 در صورت درخواست)
    طول پین 5 میلی متر - 300 میلی متر
    سوراخ ضربه خورده متریک M2 - M12؛ UNC / UNF در صورت درخواست
    کلاس تاپیک استاندارد 6H؛ 4 ساعت / 5 ساعت در صورت درخواست
    عمق نخ تا 3 برابر قطر اسمی
    تحمل ابعادی استاندارد ± 0.01 میلی متر؛ ± 0.005 میلی متر در ویژگی های انتخاب شده
    متمرکز بودن 0.02 میلی متر بین قطر پین و سوراخ ضربه خورده
    پرداخت سطح Ra 0.4 - 1.6 میکرومتر به صورت ماشین کاری شده
    عملیات حرارتی از طریق سخت شدن، سخت شدن مورد یا نیتریدینگ در صورت درخواست
    درمان سطحی غیرفعال سازی، اکسید سیاه، روی یا نیکل آبکاری
    بازرسی گیج های دوشاخه و بدون حرکت، عمق سنج رزوه، CMM


    مرجع تعامل با موضوع

    ارقام کاری که ما هنگام بررسی ضخامت دیوار در برابر اندازه پیچ استفاده می کنیم. مقادیر در ماده اصلی حداقل هستند، نه عمق نخ.


    اندازه پیچ حداقل مشارکت - فولاد حداقل تعامل - برنج / آلومینیوم
    M3 4.5 میلی متر 6 میلی متر
    M4 6 میلی متر 8 میلی متر
    M5 7.5 میلی متر 10 میلی متر
    M6 9 میلی متر 12 میلی متر
    M8 12 میلی متر 16 میلی متر
    M10 15 میلی متر 20 میلی متر


    ضربه زدن، سخت شدن و فیت یادداشت ها

    سه چیز تعیین می‌کند که یک پین فلزی ماشین‌کاری شده دقیق با رزوه داخلی از کار خود ادامه می‌دهد: عمق درگیری، دیواره اطراف سوراخ، و محل سخت شدن.

    عمق درگیری:

    قاعده کلی یک تا یک و نیم برابر قطر اسمی پیچ در فولاد و نزدیک به دو برابر در آلیاژهای نرمتر است. روی یک پین کوچک که دیواره کمی باقی می‌گذارد، قطر بیرونی آن را بالا می‌بریم، سوراخ را کوتاه می‌کنیم یا ماده محکم‌تری را مشخص می‌کنیم.

    یک قسمت، دو تلرانس:

    قطر پین از h6 یا h7 برای تناسب مکان پیروی می کند در حالی که سوراخ از یک کلاس نخ پیروی می کند. هر دو در طرح بازرسی فهرست شده و در مقاله اول ثبت شده اند.

    ضربه زدن کور و براده برداری:

    عمیق‌تر از عمق نخ سوراخ می‌کنیم تا اتاق تراشه را ترک کنیم و از یک شیر فلوت مارپیچی استفاده می‌کنیم تا دسته از سوراخ بازگردد. صرف نظر از آن کمک هزینه معمول دلیل ناقص رسیدن آخرین نخ است.

    سفت شدن قبل از ضربه زدن:

    روی قطعات سخت شده ماشین کاری می کنیم، سخت می کنیم و سپس تمام می کنیم و بعد از سخت شدن در جایی که هندسه اجازه می دهد ضربه می زنیم. باعث از بین بردن استرس افزایش دهنده شانه می شود.

    ورودی نخ و فرز:

    ورودی روی دستگاه پخ شده است. یک سوراخ در آنجا شروع به کار پیچ را با دست متوقف می کند و زمان مونتاژ را روی خط شما افزایش می دهد.

    محل استفاده از این پین ها

    · مکان یاب های یراق آلات و ابزار که در آن پین موقعیت را تنظیم می کند و سوراخ پیچ گیره را می گیرد

    · پین های لولا و محوری در مرکز پیچ می شوند تا شناور انتهایی تنظیم شود

    · رولپلاک ها را با یک پیش بینی کششی برای فضاهای تنگ تراز کنید

    · پین های پیوندی و کلویس در ماشین آلات کشاورزی و ساختمانی

    · پایه ها و اسپیسرهایی که یک پانل را نگه می دارند و یک بست را از سمت دور می گیرند

    · پین های راهنما که در آن انتهای ضربه خورده ابزار استخراج را حمل می کند


    مورد مشتری: سازنده ماشین آلات کشاورزی در لهستان

    یک سازنده ماشین آلات کشاورزی در لهستان پس از یک فصل در مزرعه، یک پین پیوندی در شانه ترک خورد. علت وجود دیوار 1.2 میلی متری بین سوراخ M8 و قطر بیرونی پین روی قسمت سخت شده بود. قطر بیرونی را 1.5 میلی متر افزایش دادیم، سخت شدن را قبل از ضربه زدن حرکت دادیم و ورودی نخ را پخ زدیم تا افزایش دهنده تنش را حذف کنیم. پین اصلاح شده دو فصل را در ناوگان آزمایشی خود بدون شکست کامل کرد.

    خریدار آنها اظهار داشت: "کرک از بین رفته است و قیمت قطعه کمتر از آنچه ما انتظار داشتیم حرکت کرد، که در تجربه ما غیرعادی است."

    جایی که قسمت ساخته شده است

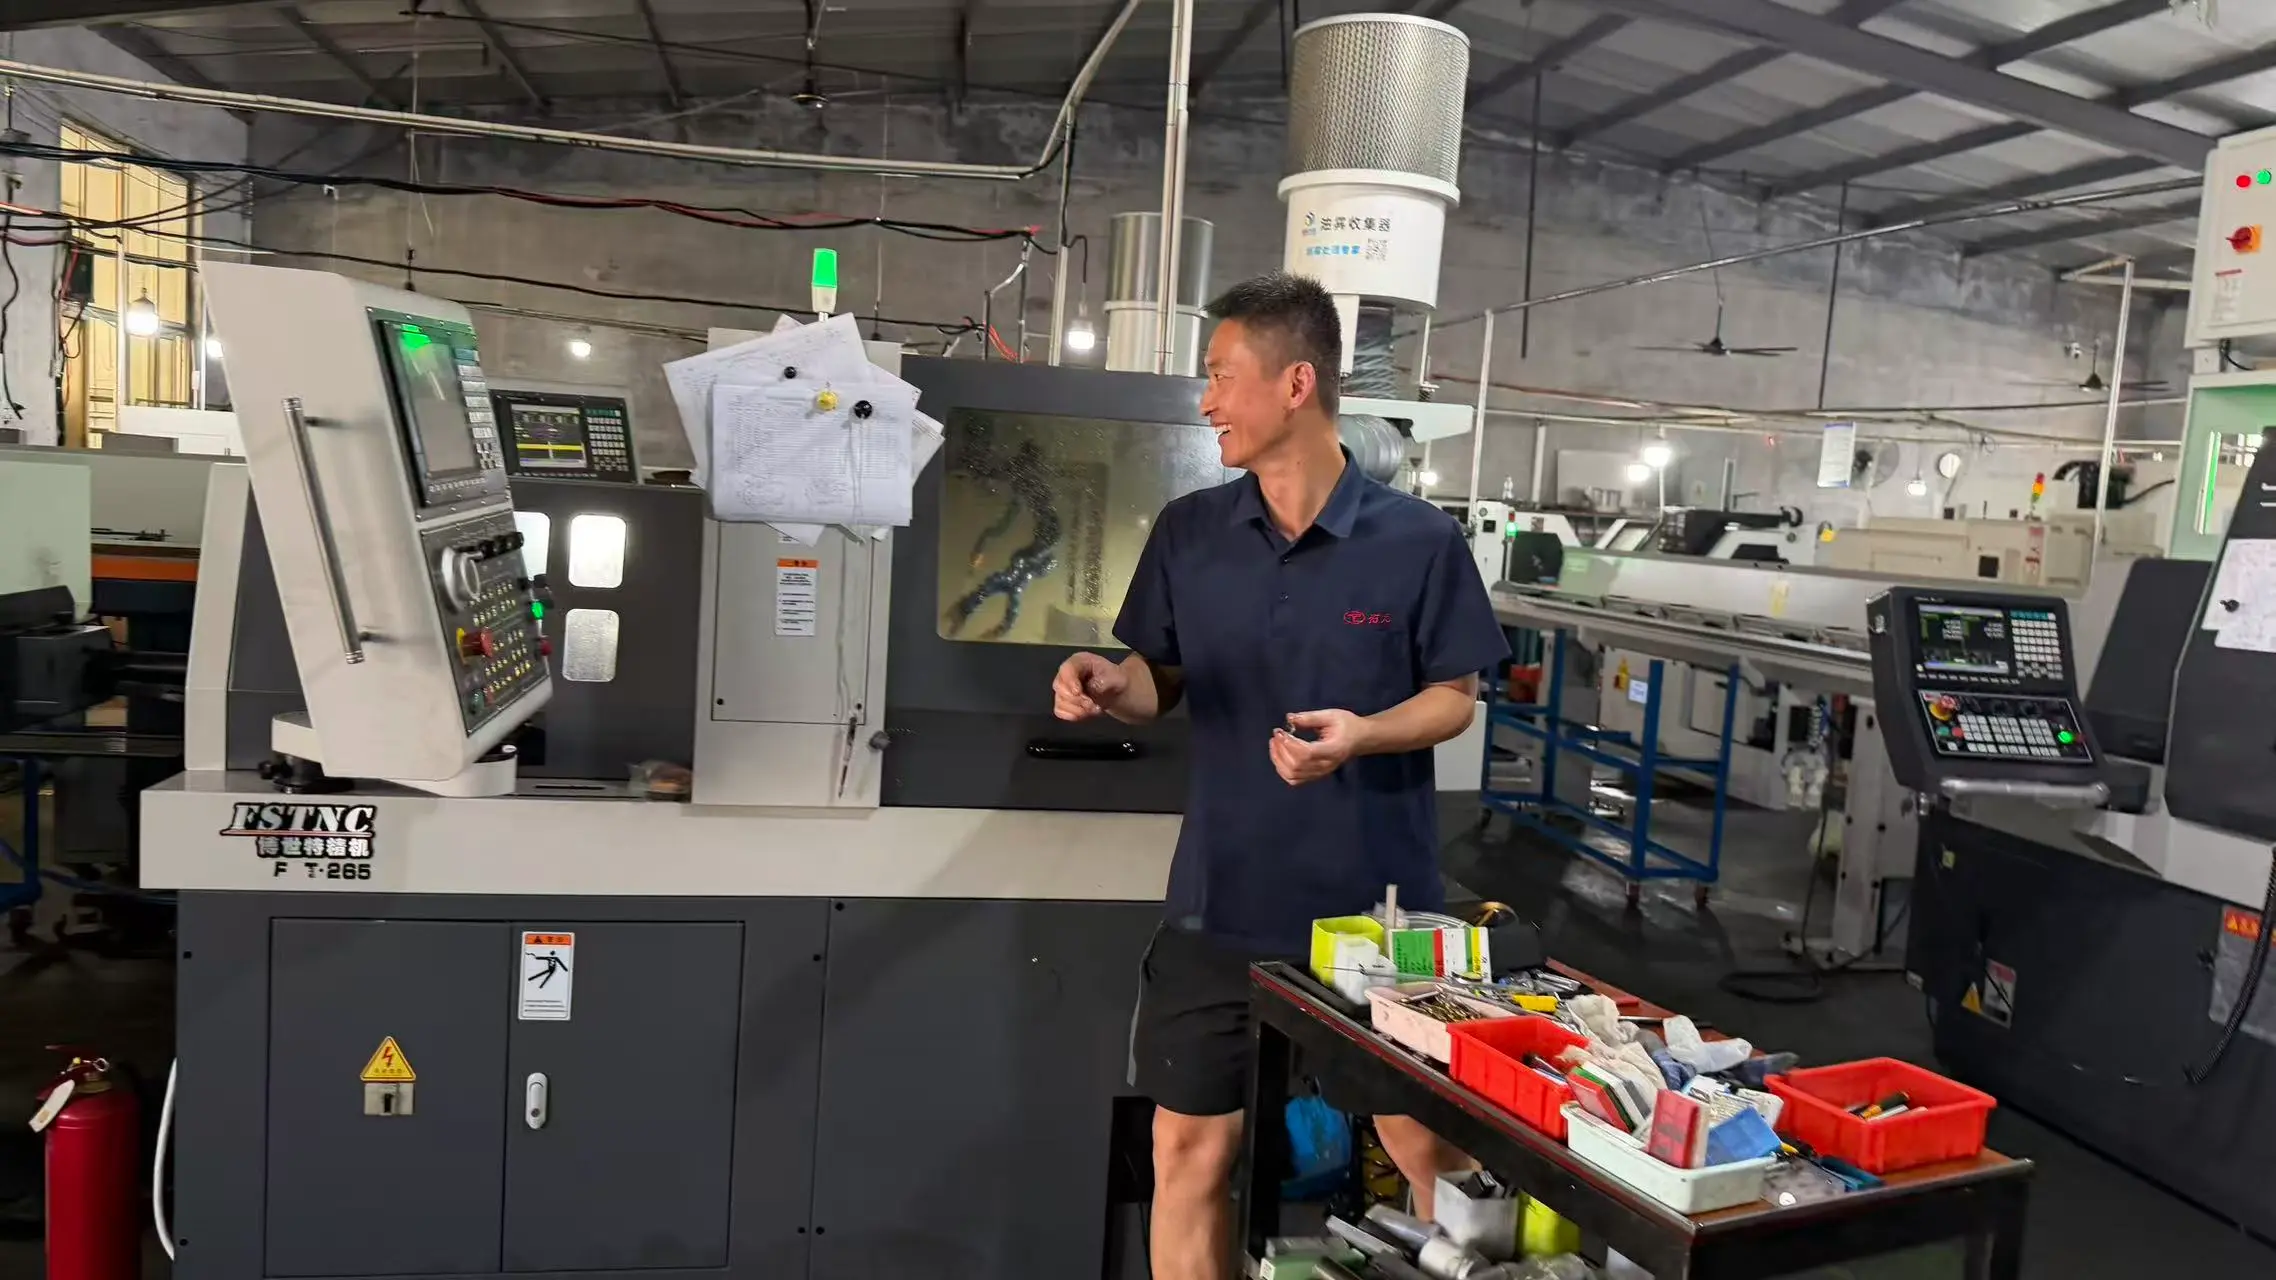
    هر پین فلزی ماشینکاری شده دقیق با رزوه داخلی در یک کارخانه در منطقه جیمو، چینگدائو چرخانده، ضربه زده و بازرسی می شود.


    · تجهیزات - 20 ماشین تراش CNC با سرعت بالا، 5 مرکز ماشینکاری و 30 ماشین تراش اتوماتیک که تحت کنترل ERP کار می کنند.


    · کارگاه 5000 متر مربعی با خطوط عملیات حرارتی داخلی، آبکاری و غیرفعال سازی.


    · ترتیب فرآیند - برش میله - تراشکاری - حفاری و ضربه زدن - سخت شدن در صورت نیاز - تکمیل - اندازه گیری - بازرسی - بسته بندی.


    · سیستم کیفیت - ISO 9001، با بازرسی شخص ثالث SGS یا TUV در صورت درخواست.


    · ظرفیت - خروجی سالانه بیش از 100 میلیون قطعه فلزی دقیق است و انبار برنامه ریزی شده برای برنامه های تکراری نگهداری می شود.

    یادداشت های ارسال و بسته بندی

    نخ قسمتی است که در حمل و نقل ابتدا آسیب می بیند و ورودی آسیب دیده به زمان مونتاژ در خط شما تبدیل می شود.

    رزوه ها با درپوش های پلاستیکی در اندازه های تا M10 بسته می شوند و هر قطعه در یک فیلم ضد زنگ بسته بندی می شود.

    قطعات سخت شده و آبکاری شده جدا از فولاد لخت بسته بندی می شوند، بنابراین ضربه نمی تواند سطح را خرد کند

    قطرهای کوچک وارد سینی های محفظه می شوند، شمارش دقیق می شود و از تماس نخ به نخ جلوگیری می شود.

    کارتن ها با شماره قطعه، مقدار و شماره حرارت برچسب گذاری می شوند و گواهی مواد در داخل اولین کارتن قرار می گیرد.

    کشتی های سنگین تر در جعبه های چوبی با مانع رطوبت، تسمه دار و محافظ گوشه برای حمل و نقل دریایی


    سوالات متداول

    Q1: آیا می توانید یک پین فلزی ماشینکاری شده دقیق با نخ داخلی در درجه سخت شده بسازید؟

    ج: بله. ما ماشین می کنیم، سخت می کنیم و سپس تمام می کنیم، و در جایی که طرح اجازه می دهد، پس از سخت شدن ضربه می زنیم. سختی و بار پیچ را ارسال کنید و ما ضخامت دیوار مورد نیاز را تایید می کنیم.


    Q2: چه عمق نخ را می توانید در سوراخ کور تضمین کنید؟

    پاسخ: رزوه کامل تا سه برابر قطر اسمی در اکثر سایزها، تایید شده در هر طرح. عمق سوراخ شده همیشه عمیق تر از عمق نخ تنظیم می شود بنابراین آخرین چرخش کامل می شود.


    Q3: آیا تلورانس هایی را هم روی ساقه و هم روی سوراخ کوبیده شده دارید؟

    ج: بله. ساقه در صورت لزوم به h6 یا h7 تبدیل می شود و سوراخ به طور استاندارد روی 6H نگه داشته می شود و هر دو مقدار در گزارش مقاله اول ثبت می شود.


    Q4: حداقل سفارش و زمان تحویل چقدر است؟

    A: MOQ به قطر و مواد بستگی دارد. هر دو با نقل قول تایید می شوند. ارسال نمونه در 3 تا 5 روز و تعداد تولید در 10 تا 15 روز کاری.


    Q5: آیا می توانید پیچ ​​های جفت گیری را با پین ها تامین کنید؟

    پاسخ: ما می توانیم. از آنجایی که همان فروشگاه اتصال دهنده‌ها را می‌سازد، مجموعه‌های پیچ و مهره‌های همسان را در همان کلاس نخ‌ها نقل قول می‌کنیم، بنابراین یک پین فلزی ماشینکاری شده دقیق با رزوه داخلی و پیچ آن به عنوان یک جفت همسان به دست می‌آیند.

    ارسال استعلام
    اطلاعات تماس
    • نشانی

      دهکده Xishanqian، خیابان Huanxiu، منطقه Jimo، شهر چینگدائو، استان شاندونگ، چین

    • پست الکترونیک

      Lucky@topmachinings.com

    برای پرس و جو در مورد قطعات دقیق تراش خورده، قطعات ماشینکاری دقیق، قطعات ماشینکاری CNC یا لیست قیمت، لطفا ایمیل خود را برای ما بگذارید و ما ظرف 24 ساعت با شما تماس خواهیم گرفت.
    رتبه بندی:
    5.0
    X
    ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید. سیاست حفظ حریم خصوصی
    رد کردنقبول کنید