اخبار

فلز Tuoyuan برای ماشینکاری فلز از چه بررسی های کیفیتی استفاده می کند؟

یک قطعه ماشینکاری شده یا متناسب با مجموعه است یا نه، و هیچ موقعیت وسطی وجود ندارد. در ماشینکاری دقیق، این حکم مدتها قبل از اتمام آخرین عملیات به دست می آید. زمانی که نقشه خوانده می شود، زمانی که مواد وارد می شود، زمانی که اولین مقاله از دستگاه خارج می شود، و زمانی که اپراتور در اواسط دسته اندازه گیری می کند، تصمیم گیری می شود.


چرا کیفیت ماشینکاری را نمی توان به بازرسی نهایی سپرد؟

تا زمانی که دسته ای از قطعات به بازرسی نهایی می رسند، تصمیمات گران قیمت قبلا گرفته شده است. مواد مصرف شده، ساعت های دستگاه صرف شده است و در بسیاری از موارد عملیات تکمیل انجام شده است. اگر قطر در آن نقطه اشتباه باشد، دسته با جابجایی اضافی ضایعات است. کنترلی که در واقع از خریدار محافظت می کند، در مراحل اولیه قرار می گیرد: در بررسی نقشه، در اولین مقاله، و در دستگاه در حالی که تولید در حال اجرا است. همه چیز بعد از آن تایید است تا اصلاح.


Inspection


زنجیره بازرسی که در هر پروژه استفاده می کنیم

1. نقشه کشی و بررسی نیازمندی ها

قبل از تنظیم یک ماشین، نقشه در برابر مسیر فرآیند خوانده می شود. بررسی می‌کنیم که کدام ابعاد کاربردی هستند، کدام سطوح دارای تناسب هستند، پایه‌ها در کجا قرار می‌گیرند، و آیا پشته تحمل با تجهیزات اختصاص داده شده قابل دستیابی است یا خیر. در جایی که یک ویژگی را نمی توان به روشی که ترسیم می کند اندازه گیری کرد، یا جایی که تلورانس سخت تر از آن چیزی است که فرآیند می تواند بدون یادداشت ذکر شود، قبل از برش فلز آن را با خریدار مطرح می کنیم. این مرحله رایگان است؛ همان گفتگو پس از تولید نیست.

2. تأیید مواد دریافتی

موجودی بار با گواهی مواد وارد می شود و گواهی با مشخصات خرید از نظر درجه، مزاج و شرایط بررسی می شود. آلومینیوم 6061 و 7075، برنج C360 و C260، ضد زنگ 303، 304 و 316L، و تیتانیوم گریدهایی هستند که بیشتر می بینیم. در مواردی که کاربرد مربوط به ایمنی است، ما سختی را روی نمونه تأیید می‌کنیم و مرجع دسته‌ای را نگه می‌داریم تا بتوان یک قطعه تمام‌شده را به گرما یا قسمتی که از آن رسیده است ردیابی کرد.

3. اولین بازرسی مقاله

مقاله اول مهم ترین اندازه گیری در کل نظم است. در برابر نقشه کامل بررسی می شود، و نه فقط ابعاد بحرانی، و با مقادیر واقعی اندازه گیری شده به جای علامت عبور یا شکست گزارش می شود. خریداران معمولاً تولید را در آن گزارش تأیید می کنند. اولین مقاله را تا زمانی که خریدار درخواست تایید کتبی دریافت کند نگه می داریم تا مسئولیت مشخصات دو طرف مشخص باشد.

4. چک های در جریان

در طول اجرا، ابعاد در یک فرکانس تعریف شده اندازه گیری می شود تا در اختیار اپراتور. روشنقطعات تبدیل شده، که معمولاً به معنی ویژگی های قطر و طول در هر تغییر ابزار و در فواصل بین است. در قطعات آسیاب شده، ویژگی های موقعیت و عمقی که تناسب را دارند. هرگونه دریفت در خارج از باند کنترل، اجرا را متوقف می کند و قبل از اینکه مواد بیشتری متعهد شود، تنظیم را آغاز می کند.

5. بازرسی نهایی و مستندات

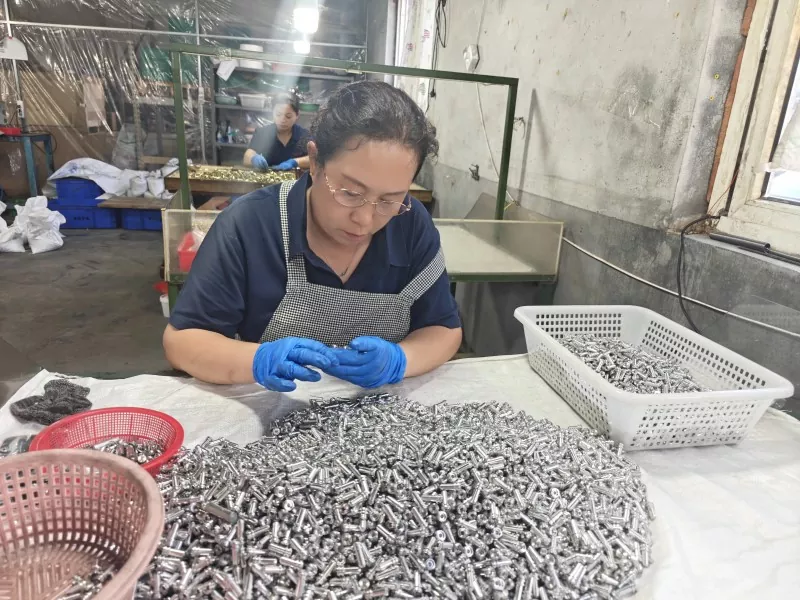
بازرسی نهایی بر اساس نقشه و ماده اول تایید شده انجام می شود. ابزارهای موجود در منطقه بازرسی ما شامل یک دستگاه اندازه گیری مختصات، یک میکروسکوپ ابزار، یک بازوی اندازه گیری چند مفصلی، ارتفاع سنج، نشانگرهای صفحه، صفحه سطح گرانیتی و یک تستر زبری است. دقت ابعادی در کار ما معمولاً در مثبت یا منفی 0.01 میلی‌متر و 0.005 میلی‌متر است، جایی که نقشه آن را می‌خواند، با زبری سطح در محدوده Ra 0.4 تا 3.2 میکرومتر بسته به عملکرد سطح.

6. تأیید قبل از حمل و نقل

قبل از بسته بندی یک محموله، مقدار، پایان، وضعیت نخ و علامت گذاری در برابر سفارش بررسی می شود و از کالاهای بسته بندی شده عکس گرفته می شود. برای سفارش‌های بین‌المللی، این امر بیش از آنچه در داخل کشور انجام می‌شود اهمیت دارد، زیرا یک جزئیات گمشده کشف شده در مقصد، به جای یک سفر کوتاه بین دو ساختمان، هزینه بازگشت کامل را دارد.


اخبار مرتبط
برای من پیام بگذارید
X
ما از کوکی ها استفاده می کنیم تا تجربه مرور بهتری به شما ارائه دهیم، ترافیک سایت را تجزیه و تحلیل کنیم و محتوا را شخصی سازی کنیم. با استفاده از این سایت، شما با استفاده ما از کوکی ها موافقت می کنید.سیاست حفظ حریم خصوصی
رد کردنقبول کنید